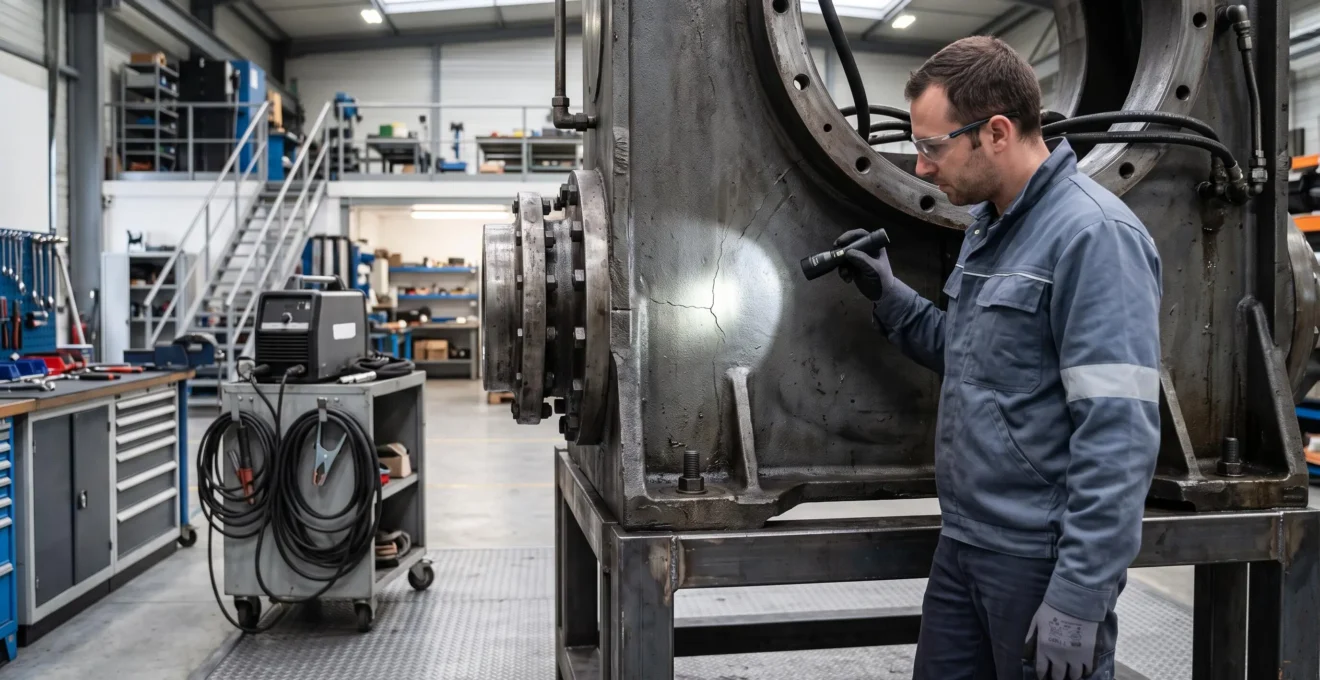
Le soudage MMA, ou soudage manuel à l’arc avec électrode enrobée, peut être une solution pertinente pour réparer une fissure sur un bâti de machine, à condition que le matériau soit soudable, que l’origine du défaut soit identifiée et que la réparation puisse rétablir les caractéristiques mécaniques nécessaires. Sa mise en œuvre ne doit pas se décider sur la seule apparence de la fissure.
Un bâti en acier, une pièce en fonte et un élément supportant des efforts importants ne présentent pas les mêmes contraintes. Avant de choisir le procédé, il faut donc évaluer la fissure, les sollicitations, les risques de déformation et les exigences de remise en service.
Dans quels cas une fissure de bâti peut-elle être soudée au MMA ?
La première question concerne le matériau. Sur un acier dont la nuance et la soudabilité sont établies, une réparation MMA peut être envisagée avec une procédure adaptée. Sur une fonte, la situation est plus délicate : selon sa composition et sa structure, les cycles thermiques peuvent favoriser l’apparition de nouvelles fissures ou modifier la géométrie de la pièce.
L’emplacement du défaut compte également. Une fissure près d’une fixation, d’une portée usinée ou d’un guidage peut affecter la rigidité et la précision de la machine. Sa longueur visible ne suffit pas à déterminer son étendue réelle. Il faut examiner sa profondeur, son éventuelle progression et les efforts responsables de son apparition.
| Critère | Situation potentiellement favorable | Point de vigilance |
|---|---|---|
| Matériau | Acier identifié et soudable | Fonte ou nuance inconnue : expertise nécessaire |
| Fissure | Défaut localisé dont la cause est analysée | Fissure évolutive, profonde ou récurrente |
| Sollicitations | Efforts compatibles avec une réparation validée | Zone fortement sollicitée ou critique |
| Géométrie | Déformations maîtrisables | Portées, guidages et alignements sensibles |
Ce tableau oriente le diagnostic sans autoriser à lui seul une intervention. Un acier identifié et soudable, associé à une fissure caractérisée, peut conduire à étudier une réparation MMA si une procédure adaptée permet de rétablir les fonctions du bâti. En revanche, lorsque le défaut touche un guidage, une portée usinée ou une fixation critique, il faut établir que la réparation préservera la tenue mécanique et les tolérances fonctionnelles. Sur une fonte ou une nuance inconnue, l’évaluation métallurgique devient déterminante : les contraintes résiduelles et les effets thermiques peuvent justifier une autre méthode. Enfin, une fissure provoquée par des vibrations excessives, une surcharge ou un défaut d’alignement risque de réapparaître si sa cause persiste. Dans ces situations, une analyse spécialisée précède le choix du procédé.
Pourquoi choisir le soudage MMA pour une réparation industrielle ?
Le procédé MMA crée un arc électrique entre la pièce et une électrode métallique fusible. L’enrobage de cette électrode contribue à protéger le bain de fusion, sans nécessiter de bouteille de gaz de protection externe. Cette caractéristique facilite certaines interventions de maintenance sur site.
Les principes généraux de choix du soudage MMA aident à comprendre le rôle des électrodes et les caractéristiques de ce procédé. Dans le cas d’un bâti fissuré, ces critères doivent toutefois être complétés par une étude du matériau et des contraintes mécaniques.
Le MMA présente plusieurs intérêts : un équipement relativement facile à déplacer, l’absence de protection gazeuse externe et la possibilité de travailler dans différentes configurations d’atelier. En contrepartie, il nécessite une bonne maîtrise de l’arc, une gestion des changements d’électrode et l’élimination des scories entre les passes lorsque la procédure l’exige.
La compatibilité du métal d’apport avec le matériau de base demeure essentielle. Une électrode convenant à un acier courant n’est pas automatiquement adaptée à une fonte ou à un acier de composition particulière. Le choix des consommables dépend notamment des propriétés recherchées et de la procédure de réparation.
Lorsque la réparation d’un bâti est techniquement envisageable, le choix du matériel doit suivre la procédure retenue, et non la précéder. La plage de courant, les électrodes compatibles, l’alimentation et le facteur de marche constituent des critères à examiner. La catégorie proposée par HD Soudage permet de choisir le modèle de poste à souder ARC en comparant plusieurs équipements MMA. Cette présélection matérielle accompagne la préparation de l’intervention, tandis que la validation technique porte sur la réparation elle-même.
Comment préparer une réparation sans fragiliser le bâti ?
Une réparation fiable commence par une caractérisation du défaut. Le personnel chargé de l’intervention doit disposer des informations nécessaires sur la matière, les efforts appliqués, les zones fonctionnelles et l’historique de la machine.
Un examen visuel peut révéler l’emplacement et l’orientation apparente d’une fissure. Il ne permet cependant pas toujours d’en connaître la profondeur ni d’en identifier toutes les ramifications. Selon le contexte, des contrôles non destructifs complémentaires peuvent être prescrits pour mieux délimiter le défaut.
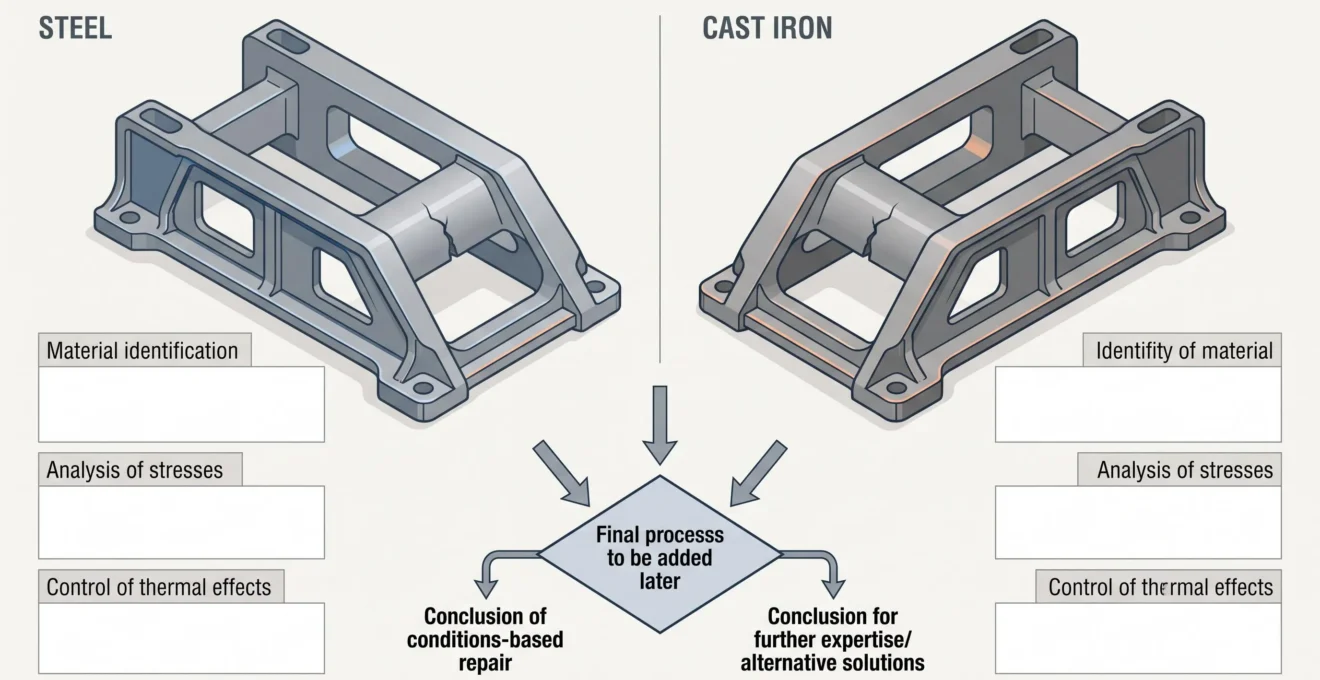
Une fois le diagnostic établi, la méthode peut prévoir une préparation des surfaces, le traitement du défaut, le choix du métal d’apport et la maîtrise des effets thermiques. Ces opérations doivent correspondre à une procédure définie pour la pièce concernée. Il serait notamment trompeur de prescrire une température de préchauffage ou un courant identique pour tous les bâtis.
- Immobiliser la machine et consigner les énergies selon les procédures applicables.
- Identifier le matériau, localiser la fissure et rechercher sa cause.
- Faire valider la méthode de réparation et les critères de contrôle.
- Préparer la pièce et réaliser l’intervention suivant la procédure définie.
- Contrôler le résultat avant toute autorisation de remise en service.
La préparation ne consiste donc pas simplement à nettoyer une zone puis à déposer un cordon. Elle doit aussi intégrer la déformation possible de la pièce et les opérations nécessaires pour préserver les surfaces fonctionnelles.
Quelles protections prévoir pendant le soudage ?
Les opérations de soudage, mais aussi leur préparation et leur parachèvement, présentent des risques thermiques, électriques et oculaires. L’INRS détaille les risques du soudage industriel et l’intérêt d’une prévention associant organisation du travail, protections collectives et équipements individuels adaptés.
Sur une machine industrielle, l’arrêt de production ne garantit pas à lui seul l’absence d’énergie dangereuse. Les circuits électriques, pneumatiques ou hydrauliques doivent être pris en compte dans la consignation. Les pièces voisines sensibles à la chaleur, les fluides combustibles et les câbles doivent également faire l’objet de mesures appropriées.
La protection contre les fumées représente un autre enjeu. Un atelier spacieux n’assure pas nécessairement une aspiration efficace au voisinage du point d’émission. Le captage doit être adapté à l’intervention et complété, selon l’évaluation des risques, par une ventilation et des protections individuelles.
- Énergies isolées et machine immobilisée.
- Zone dégagée des matières combustibles et risque d’incendie maîtrisé.
- Captage des fumées et ventilation adaptés.
- Équipements de protection appropriés.
- Personnes et installations voisines protégées.
- Consignes et autorisations d’intervention appliquées.
En France, l’Assurance Maladie rappelle que le soudage à l’arc peut exposer les travailleurs à des particules et à des gaz contenus dans les fumées. Sa documentation sur la prévention des fumées de soudage souligne l’intérêt de dispositifs de captage adaptés. Elle présente également une aide financière dont l’accès dépend de conditions d’éligibilité spécifiques.
Quels contrôles valident la réparation et quelles alternatives envisager ?
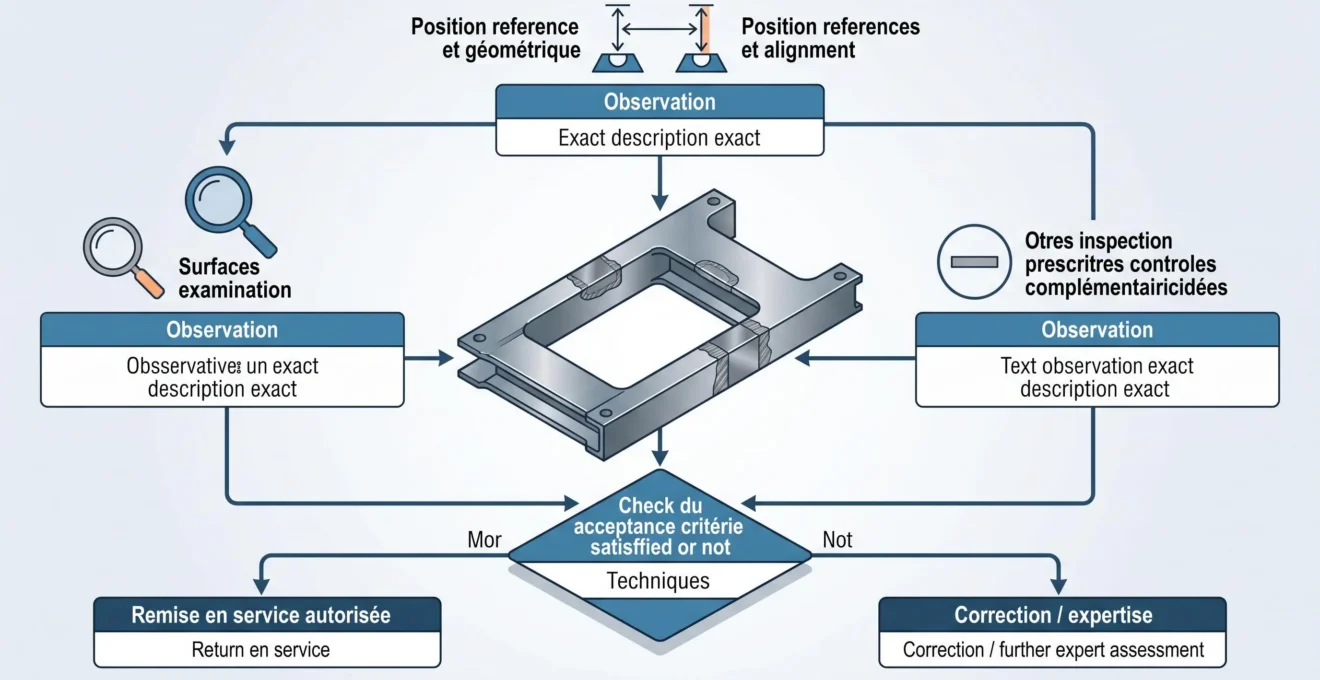
Une fois le soudage terminé, l’aspect du cordon constitue seulement un premier élément d’appréciation. L’examen visuel peut mettre en évidence certains défauts de surface, mais il ne démontre pas à lui seul la résistance mécanique de la zone réparée.
Selon la nature de la pièce et les exigences retenues, les vérifications peuvent comprendre des contrôles non destructifs appropriés, des examens dimensionnels, un contrôle des alignements ou des essais fonctionnels. Les critères d’acceptation doivent être définis avant la décision de remise en service.
Point de vigilance : un cordon visuellement régulier ne garantit ni la tenue mécanique de la réparation ni le maintien de la géométrie du bâti. Les contrôles nécessaires dépendent de sa fonction et de sa criticité.
Les résultats doivent être conservés avec les informations utiles sur l’intervention. Les principes du contrôle qualité industriel permettent d’inscrire cette vérification dans une démarche de conformité et de traçabilité.
Lorsque le MMA présente un risque excessif de déformation, de fissuration supplémentaire ou de perte de précision, une autre méthode mérite d’être étudiée. Certaines pièces métalliques coulées peuvent notamment faire l’objet d’une réparation mécanique à froid, par agrafage, sans dépôt de soudure.
Cette solution n’est pas universelle : son adéquation dépend des efforts à reprendre, de la géométrie et des exigences de service. Si aucune méthode ne permet de rétablir les fonctions nécessaires avec un niveau de confiance suffisant, le remplacement du bâti ou de l’ensemble concerné doit être envisagé.
Réparer seulement après avoir validé la solution
La décision repose sur trois validations successives : identifier le matériau, caractériser la fissure et comprendre sa cause ; justifier que le MMA et ses effets thermiques permettent de préserver les fonctions mécaniques du bâti ; contrôler ensuite le résultat avant d’autoriser la remise en service. Si l’une de ces conditions ne peut être satisfaite, la solution de réparation doit être réexaminée. Le poste et les électrodes se choisissent en fonction de la procédure retenue, jamais comme substituts à cette validation.
Lorsqu’une réparation n’offre pas les garanties attendues, la décision peut s’élargir au remplacement de l’équipement. Les critères de choix des équipements industriels aident alors à examiner les besoins techniques et les contraintes de production.